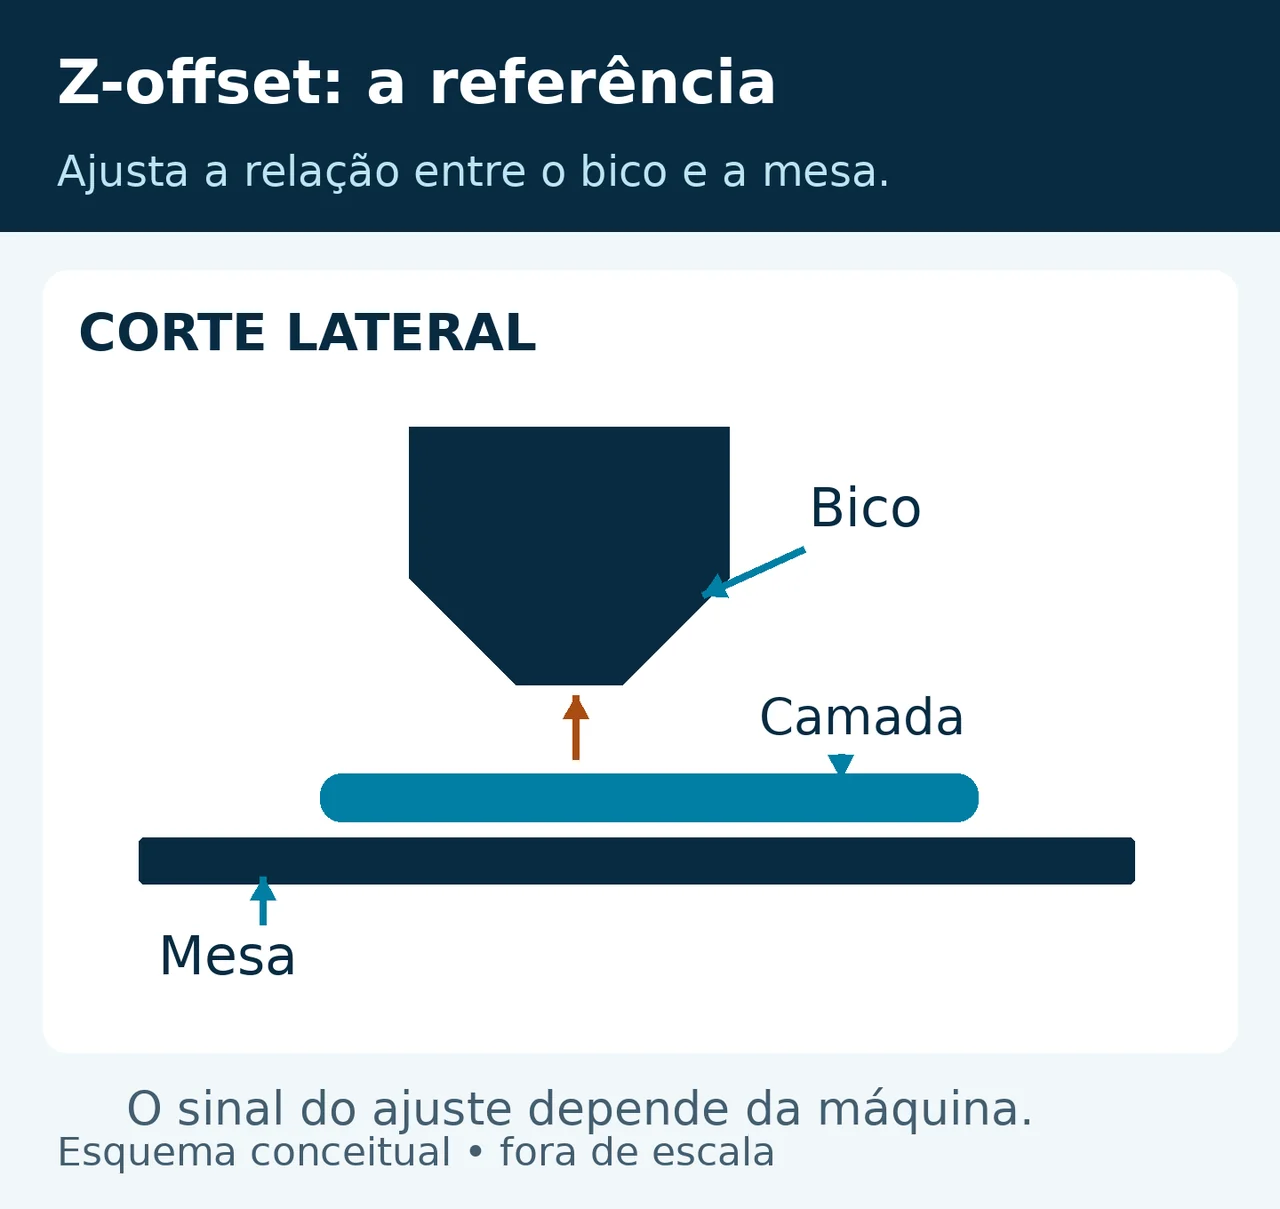
Z-offset é uma correção ou referência que relaciona o Z reconhecido pelo sistema à posição útil do bico. Seu significado exato depende do firmware e do sensor. Ajuste pela documentação e pelo resultado da primeira camada; não copie o número de outra máquina.
O número depende do sistema
Um campo chamado offset pode representar a distância do sensor ao bico, uma correção durante a impressão ou outro ajuste de referência. Valores com nomes parecidos podem ter convenções de sinal diferentes. Antes de alterar, identifique qual campo está sendo usado e como salvar ou desfazer a mudança.
Registre o valor original. Não conclua que “mais negativo sempre aproxima” em qualquer interface. O comando e a consequência física precisam ser confirmados no manual específico.
Observe a forma da linha
| Observação | Hipótese a conferir |
|---|---|
| Linha arredondada, solta e separada das vizinhas | Distância excessiva, além de possíveis problemas de adesão. |
| Sulcos, relevo empurrado ou linha muito fina | Distância pequena demais ou excesso de deposição. |
| Linhas unidas e superfície regular | Referência possivelmente adequada; valide toda a área. |
| Diferença forte de um lado para outro | Alinhamento, malha ou placa antes de offset global. |
Esses sinais orientam uma hipótese, não provam a causa. Falha de alimentação também afina a linha, e contaminação pode soltar uma linha com altura adequada. Use a leitura completa da primeira camada.
Faça uma alteração controlada
- Prepare uma pequena impressão de referência em superfície compatível e limpa.
- Confirme qual ajuste o fabricante permite durante a impressão.
- Aplique apenas um pequeno incremento previsto pelo procedimento.
- Observe uma nova região depositada antes de julgar a mudança.
- Interrompa diante de raspagem; não continue aproximando.
- Salve somente o resultado validado pelo método da máquina.
O trecho já impresso não muda quando o offset muda. Marque a sequência dos ajustes para não atribuir uma região antiga ao novo valor.
Separe Z-offset de fluxo
Aumentar fluxo para unir linhas muito afastadas pode mascarar uma referência errada e prejudicar camadas seguintes. Da mesma forma, comprimir exageradamente o plástico na mesa não corrige extrusão irregular.
Primeiro estabeleça uma base estável com perfil confiável. A razão de fluxo deve ser avaliada pelo teste apropriado, com material e temperatura coerentes, depois que problemas mecânicos e de alimentação forem descartados.
Mudanças que invalidam a referência
Troca de bico, placa ou conjunto de extrusão pode exigir nova calibração. Um sensor deslocado durante manutenção também muda a relação medida. Sistemas automáticos ainda precisam de uma superfície preparada conforme sua documentação.
Se o valor precisa mudar a cada impressão, procure a origem da instabilidade: placa mal assentada, resíduos, folga, variação de medição ou procedimento térmico inconsistente. Ajustar de novo sem investigar apenas acompanha o defeito.
Guarde uma referência recuperável
Anote máquina, bico, placa, perfil e condição do teste. Tire uma foto com iluminação lateral para mostrar sulcos e espaços. Essa referência facilita distinguir mudança de material de alteração física no equipamento.
Quando a primeira camada fica correta só em uma região, volte ao nivelamento e à malha. Não force um offset global para resolver apenas um canto.
Fontes e critérios desta página
Redação original. Referências técnicas consultadas em 09/10/2026. Manual da máquina e documentação do filamento específico prevalecem.