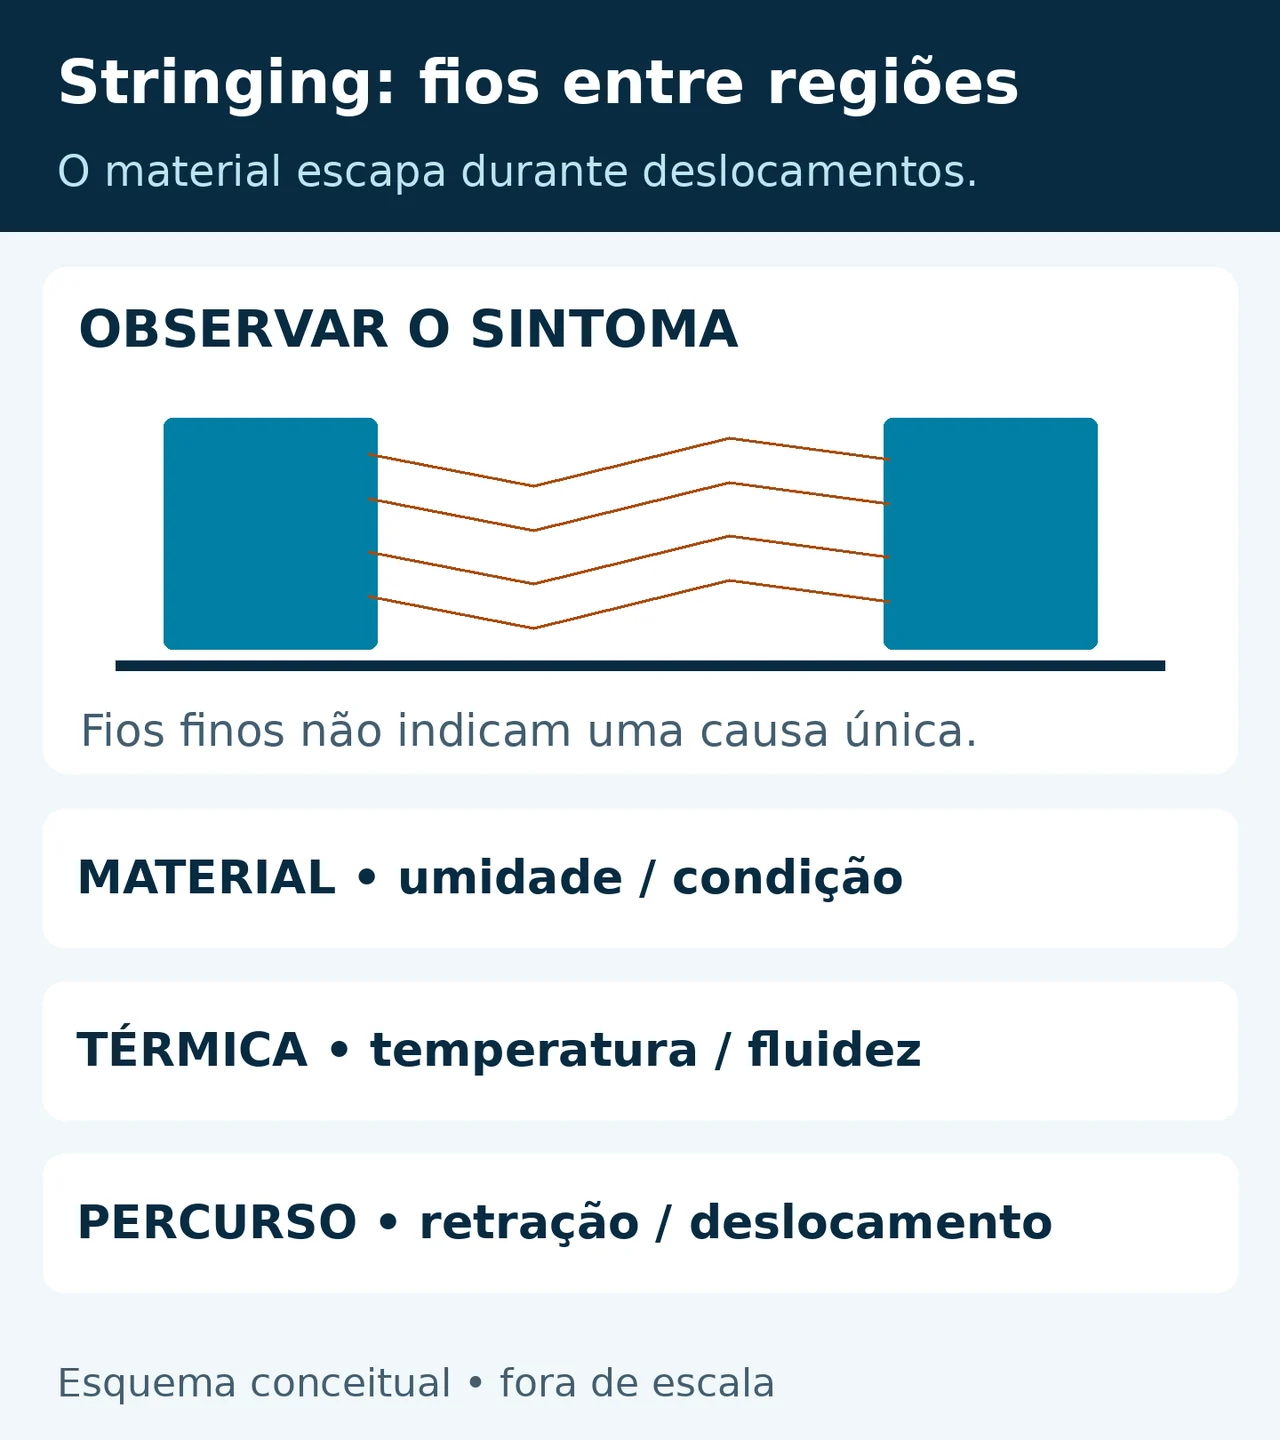
Stringing são fios de material que ficam entre regiões da peça, geralmente durante deslocamentos sem deposição planejada. Confira a condição do filamento e o perfil antes de aumentar retração. O ajuste só é bom se reduzir os fios sem prejudicar os reinícios de extrusão.
Confirme se são fios de deslocamento
Observe onde o fio começa e termina. Fios finos entre torres sugerem vazamento durante a viagem do bico. Material arrastado de uma superfície levantada ou resíduos aderidos ao bico podem produzir outra aparência e exigem investigação diferente.
Abra o preview e localize deslocamentos naquela região. Essa comparação permite usar um teste com trajetórias semelhantes, em vez de escolher qualquer torre encontrada na internet.
Confira material e referência
Estalos, bolhas e superfície irregular junto dos fios tornam relevante investigar umidade. Compare com filamento de condição conhecida ou faça um ciclo de secagem documentado para o produto e a bobina. Umidade não pode ser confirmada apenas pela presença de fios.
Use o perfil da formulação correta. PLA Silk, PETG e TPU não respondem da mesma forma. Veja como comparar os sinais de umidade antes de mudar retração para compensar uma bobina deteriorada.
Teste nesta sequência
| Passo | O que manter sob controle |
|---|---|
| Inspeção | Resíduos no bico e alimentação regular. |
| Material | Mesma bobina ou comparação identificada; sem misturar variáveis. |
| Temperatura | Somente dentro dos limites do filamento e equipamento. |
| Trajetória | Observe onde o bico cruza espaços vazios. |
| Retração | Distância e velocidade compatíveis com o extrusor. |
| Validação | Fios, reinício, paredes e ligação entre camadas. |
A ordem ajuda a evitar uma regulagem extrema de retração quando a causa principal está em outro ponto. Preserve o perfil inicial para poder voltar.
Retração maior tem um custo
Retração alivia a pressão do sistema durante o deslocamento. Distância exagerada ou velocidade inadequada pode provocar alimentação irregular, atraso no reinício e problemas no hotend. Sistemas direct drive e Bowden não compartilham uma distância universal.
Faça um teste de uma variável por vez. Quando a própria ferramenta varia valores por segmentos, identifique cada faixa e salve o resultado no perfil correto. Não transfira um teste de material rígido diretamente para TPU.
Use critérios além de contar fios
Examine o primeiro trecho depois de cada viagem. Uma peça com menos fios, mas com pequenos vazios nas paredes, não representa melhora completa. Confira também se a redução de temperatura prejudicou união das camadas.
Anote perfil, temperatura testada, retração, condição da bobina e uma fotografia. Compare sob iluminação semelhante. Para compreender as trajetórias, consulte o papel do slicer.
Se o problema continuar
Retorne à referência e veja se o sintoma acompanha outra bobina, outra geometria ou apenas impressões longas. Se aparecerem falhas crescentes de alimentação, passe ao diagnóstico de subextrusão e resfriamento do hotend.
Acabamento posterior pode remover fios superficiais, mas não corrige a causa nem confirma resistência. Antes de repetir um lote, valide a peça completa com o perfil aprovado.
Fontes e critérios desta página
Redação original. Referências técnicas consultadas em 09/10/2026. Manual da máquina e documentação do filamento específico prevalecem.