Uma primeira camada útil tem linhas contínuas, unidas de modo consistente e aderidas à superfície prevista. Observe a geometria da linha e onde o defeito aparece. Limpeza, compatibilidade da placa, referência Z e deposição precisam funcionar juntas.
Comece com uma base simples
Use uma geometria curta e fácil de inspecionar, sem muitos detalhes ou ilhas pequenas. Escolha o perfil oficial compatível com bico, filamento e placa. Fatie para a própria impressora: G-code de outro equipamento não é uma referência segura.
A primeira camada precisa responder uma pergunta de cada vez. Se você muda temperatura, velocidade, fluxo e Z ao mesmo tempo, uma melhora não informa qual mudança ajudou.
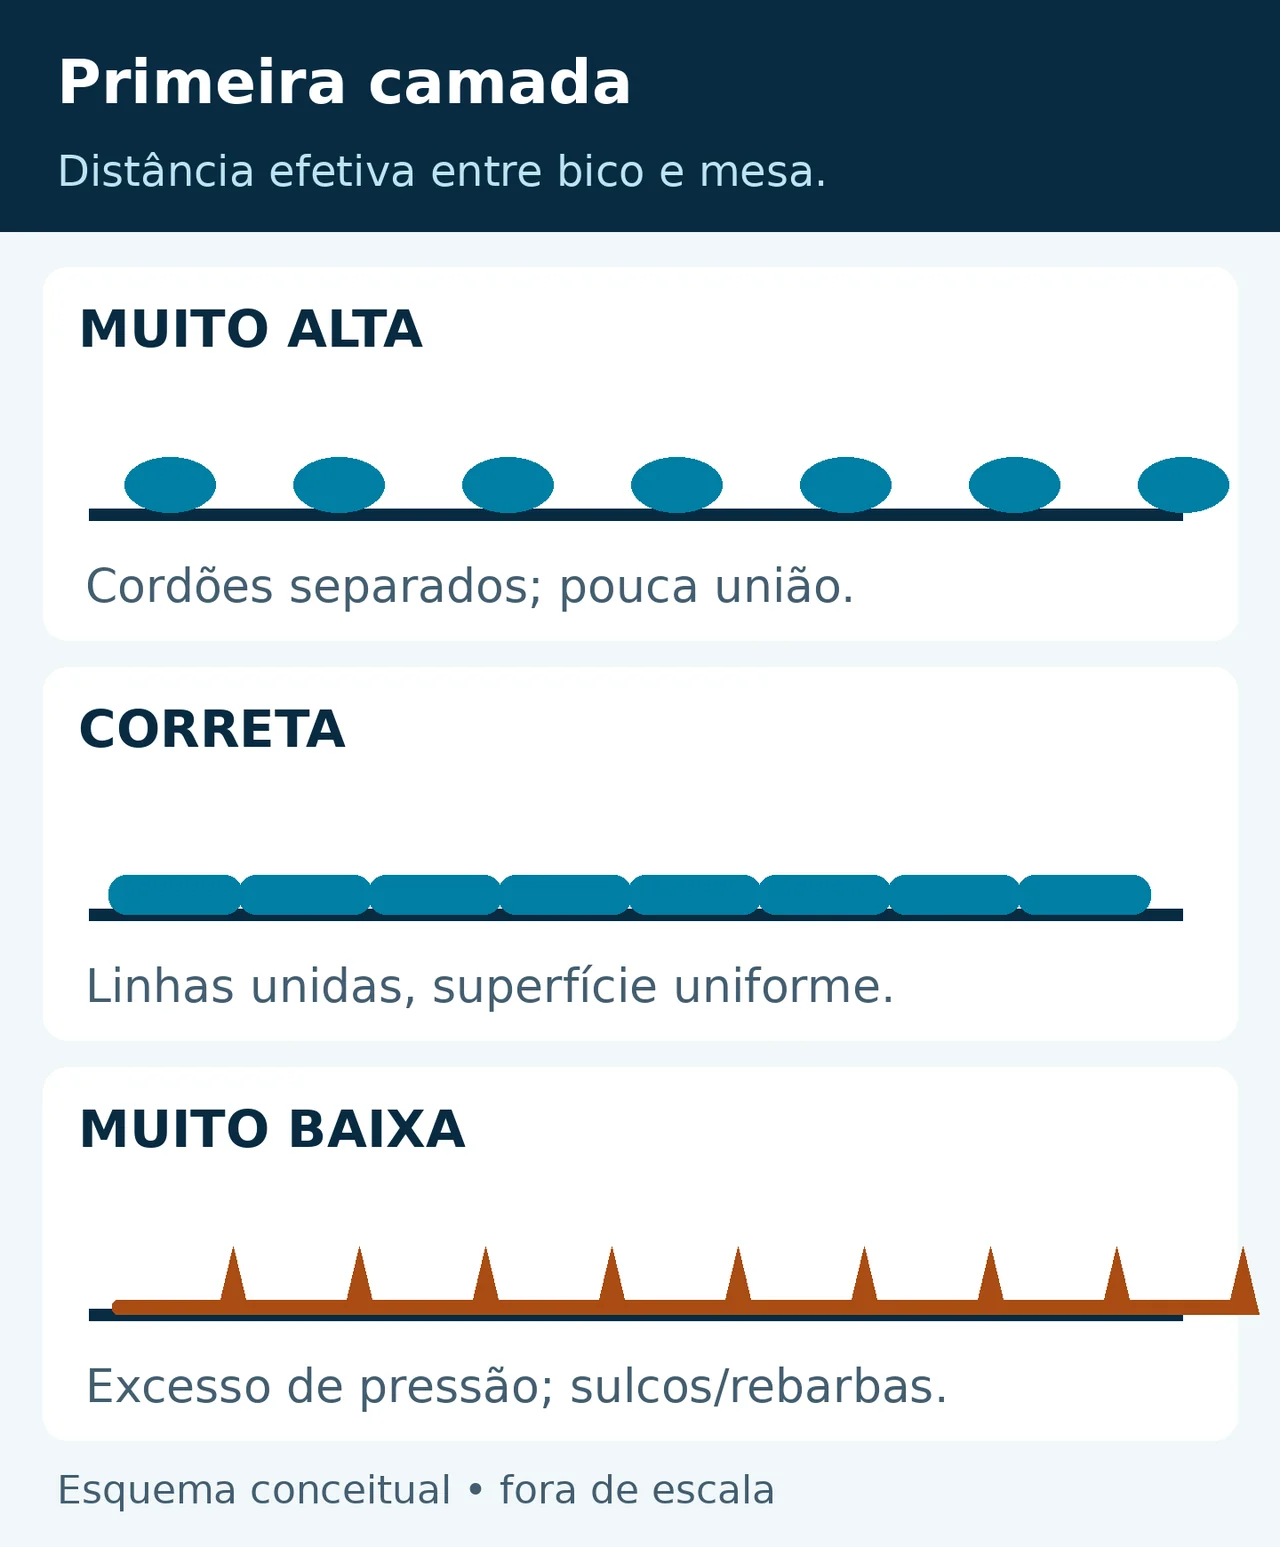
Leia o defeito e sua distribuição
| Sinal | Primeira investigação |
|---|---|
| Linhas inteiras se soltam | Superfície, temperatura do perfil e distância inicial. |
| Linhas não se unem | Referência Z e quantidade depositada. |
| Relevo áspero entre passagens | Excesso de compressão ou deposição. |
| Falha só em certos pontos | Limpeza local, assentamento e malha. |
| Falhas intermitentes ao longo da linha | Alimentação, bobina e obstrução. |
A comparação entre regiões importa tanto quanto a aparência isolada. Fotografe a peça ainda orientada em relação à mesa para localizar um defeito recorrente.
Prepare a superfície correta
Siga o método de limpeza da placa instalada. Solvente, abrasivo ou produto adequado a uma superfície pode danificar outra. Remova resíduos também da face inferior de placas removíveis e evite tocar a área de impressão depois da limpeza.
Verifique a combinação material–superfície. PETG pode exigir uma estratégia de separação em certas placas; aumentar adesão sem esse cuidado pode dificultar a retirada e causar dano. O perfil precisa corresponder à placa efetiva.
Corrija a distância com critério
Se a linha está arredondada e pouco apoiada, confira a referência Z. Se está excessivamente fina, com sulcos ou raspagem, interrompa e investigue proximidade excessiva. Faça o ajuste pelo procedimento do equipamento, em incrementos controlados.
Se o problema muda de um lado para outro, examine alinhamento e compensação da mesa. O Z-offset global não substitui essa verificação.
Não use brim para esconder qualquer falha
Brim aumenta a área ligada à base e pode ajudar geometrias com pouco apoio. Porém, uma borda extra também será depositada sobre uma placa suja ou com distância errada. Resolva a condição básica antes de depender dela.
Peça que começa bem e levanta depois pede outra investigação: contração térmica, ambiente e geometria. Veja warping para separar esse caso da linha que nunca aderiu.
Uma rotina curta de aceite
- Confira placa e perfil.
- Observe a primeira linha e interrompa se houver colisão.
- Compare continuidade, união e relevo em mais de uma região.
- Faça uma mudança e repita a mesma amostra.
- Espere a condição de remoção recomendada.
- Registre a configuração que produziu a base aprovada.
Se a referência é consistente, avance para uma peça pequena completa. Aprovar a base não valida automaticamente pontes, paredes, temperatura ou resistência final.
Fontes e critérios desta página
Redação original. Referências técnicas consultadas em 09/10/2026. Manual da máquina e documentação do filamento específico prevalecem.